

Aplicação e influência dos íons níquel e manganês na camada de conversão
Resumo
O fosfato tricatiônico nasceu de um impasse técnico. Quando a indústria automotiva adotou em larga escala o aço zincado e a pintura por eletrodeposição catódica, as camadas de fosfato de zinco convencionais deixaram de entregar o desempenho anticorrosivo que haviam entregue por décadas. A resposta veio pela química do banho: a introdução controlada de íons de níquel e de manganês ao lado do zinco, dando origem a uma camada de conversão com morfologia mais refinada, menor solubilidade em meio alcalino e desempenho muito superior quando associada ao filme de tinta. Este artigo revisita a origem do processo, detalha o papel de cada um dos três cátions na formação e na resistência da camada, descreve os parâmetros de banho e as variáveis de processo que governam o resultado, e discute os ensaios usados para comprovar o desempenho e as falhas mais frequentes em linha.
1. Por que o fosfato de zinco convencional deixou de bastar
Com o passar das décadas, o setor automotivo adotou exigências cada vez maiores de proteção contra a corrosão. Dois grandes aliados nessa batalha contra a degradação do automóvel foram o aço zincado e a pintura por eletrodeposição catódica, popularmente conhecida como e-coat ou KTL. Os dois resolveram problemas enormes de durabilidade da carroceria — e, ao mesmo tempo, criaram uma dificuldade inédita para o estágio que os antecede na linha: a camada de conversão.
A dificuldade não foi um defeito do fosfato de zinco. Foi uma mudança de contexto. O processo havia sido desenvolvido e otimizado para um substrato de aço comum e para sistemas de pintura aplicados por imersão convencional ou por aspersão. Quando o substrato passou a ser revestido de zinco e quando o filme de tinta passou a ser depositado sob corrente, duas premissas do processo original caíram por terra ao mesmo tempo. Entender exatamente quais foram essas premissas é o que permite entender por que a adição de níquel e manganês não foi um refinamento cosmético, mas uma reformulação necessária.
2. Hopeíta e fosfofilita: a química que define a proteção
A camada de fosfato de zinco formada sobre aço comum não é um composto único. Ela é uma mistura de dois minerais, e é o equilíbrio entre eles que determina a qualidade da proteção.
O primeiro é a hopeíta, Zn₃(PO₄)₂·4H₂O, formada a partir do zinco e do fosfato presentes no próprio banho. O segundo é a fosfofilita, Zn₂Fe(PO₄)₂·4H₂O, que depende do ferro arrancado do substrato durante o ataque ácido inicial para poder se formar. A diferença prática entre os dois é decisiva: a fosfofilita apresenta solubilidade menor em meio alcalino do que a hopeíta, o que a torna muito mais resistente nas condições a que a camada é submetida depois, já sob o filme de tinta. O balanço entre esses dois minerais na composição da camada é o que define a maior ou menor proteção contra corrosão, e esse balanço é governado diretamente pela composição do banho e pelas condições de operação.
Aqui está a primeira premissa que o aço zincado derrubou. Sobre superfície zincada, a reação de fosfatização não encontra ferro disponível no substrato para ser incorporado à camada. O resultado é que somente a hopeíta se forma. A camada até existe, tem aparência adequada e peso dentro de especificação — mas é constituída pelo mineral de maior solubilidade, justamente o que menos resiste ao meio alcalino.
3. O desafio da eletrodeposição catódica
A segunda premissa caiu com a chegada do e-coat. Durante a eletrodeposição da tinta, a peça atua como cátodo e ocorre uma alcalinização drástica na interface metal/tinta, com valores de pH que, segundo alguns autores, superam 12. Esse ambiente ataca de forma significativa a camada de fosfato recém-formada, causando perda expressiva de massa de fosfato e comprometendo a função que a camada deveria cumprir em conjunto com a pintura.
Note a convergência dos dois problemas. Sobre o aço zincado, a camada formada é predominantemente hopeíta, o mineral mais solúvel em meio alcalino. E o processo de pintura seguinte submete essa camada exatamente a um meio fortemente alcalino. Em outras palavras: o pior substrato possível para a camada convencional encontrou o pior processo de pintura possível para ela. A perda de massa deixava de ser um detalhe de laboratório e passava a aparecer nos ensaios de desempenho e no campo.
4. O nascimento do fosfato tricatiônico
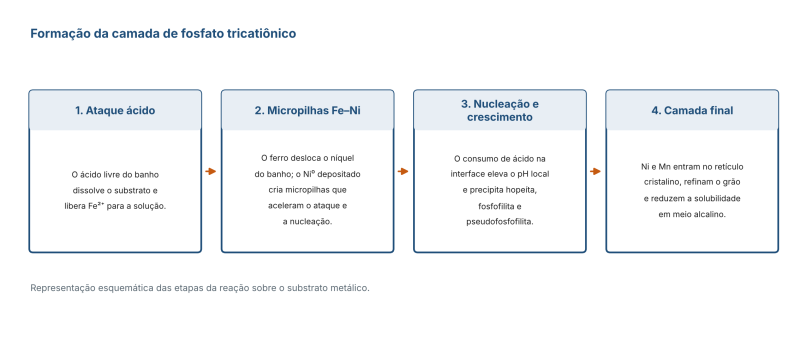
Após muita pesquisa, os especialistas da época desenvolveram um banho de fosfato de zinco contendo também íons de níquel e de manganês. Esse banho proporcionava a formação de um novo mineral, batizado de fosfofilita modificada ou pseudofosfofilita, de fórmula geral Zn₂Me(PO₄)₂·4H₂O, em que Me representa os novos íons adicionados ao banho. O composto aumentou bruscamente a proteção contra corrosão sobre aço zincado, mostrando-se altamente resistente ao ataque alcalino e solucionando o problema até então enfrentado durante a eletrodeposição da tinta.
Nascia assim o tão famoso fosfato tricatiônico. O nome descreve exatamente o que ele é: um banho de fosfatização que trabalha com três cátions formadores de camada — zinco, níquel e manganês — em vez de apenas um. Cada um deles cumpre um papel distinto, e é por isso que os três precisam ser controlados de forma independente na rotina de análise do banho.
5. A influência dos íons níquel
A adição de íons de níquel em banhos de fosfato destinados à pré-pintura proporciona melhor adesão do filme de tinta, além de melhorar o desempenho da camada em diversos outros aspectos. A maioria dos banhos de fosfato de zinco contém pequenas quantidades de níquel, na faixa de 0,1 a 0,4 g/L, principalmente em razão do custo elevado do elemento. Entretanto, com a adição de quantidades maiores, da ordem de 0,6 a 2,0 g/L, ocorre melhora significativa da camada de fosfato de zinco obtida.
5.1. A dupla atuação do níquel
O níquel atua de duas formas distintas dentro do banho, e essa é a parte do mecanismo que costuma gerar mais dúvida em campo.
Na primeira, ele atua como acelerador de formação de camada. A presença de níquel promove o surgimento de micro-regiões anódicas e catódicas sobre a superfície metálica, com formação de micropilhas Fe–Ni que aceleram o ataque corrosivo e dão início ao processo de formação da camada. Essas micropilhas se formam quando o ferro do substrato desloca os íons de níquel presentes no banho, promovendo sua redução ao estado de oxidação zero e sua deposição sobre o metal. O níquel metálico depositado passa então a funcionar como sítio catódico, intensificando a dissolução local do ferro e criando os pontos de nucleação a partir dos quais a camada cresce.
Na segunda, o níquel entra na composição da própria camada formada, alojando-se no núcleo do cristal já na primeira etapa da formação cristalina. Com isso, altera a morfologia da camada: os grãos tornam-se mais refinados, a rugosidade diminui e o peso de camada é reduzido. Esse refino não é um detalhe estético. Uma camada de grão fino e compacta oferece uma superfície mais uniforme para a ancoragem da tinta, apresenta menos caminhos preferenciais para a penetração de umidade e consome menos produto por metro quadrado tratado.
5.2. O efeito sobre a proteção anticorrosiva
Com o aumento desses íons em solução, a partir de aproximadamente 1,0 g/L, observa-se um grande aumento da proteção contra corrosão do conjunto formado pela camada de fosfato e pelo filme de tinta. Essa é, na prática, a principal propriedade que se busca alcançar com esse tipo de aditivação, e é também o motivo pelo qual processos destinados a aplicações mais exigentes trabalham com teores de níquel sensivelmente mais altos do que os de um fosfato de zinco comum para pintura.
Vale registrar uma observação importante de rotina: o desempenho não é proporcional de forma indefinida ao teor de níquel. Cada formulação possui uma faixa de trabalho definida pelo fabricante, dentro da qual o conjunto dos três cátions se equilibra. Elevar o níquel isoladamente, fora da relação prevista com o zinco e o manganês, não produz ganho proporcional e pode desorganizar a formação da camada. O controle é do conjunto, não de um elemento isolado.
5.3. Custo e questões regulatórias
O níquel é o componente mais caro do banho, e isso explica por que processos convencionais o utilizam em teores reduzidos. Além do custo, o elemento concentra hoje atenção regulatória e ambiental relevante, tanto na classificação de perigo dos produtos quanto no descarte dos efluentes e da borra gerada. Esse conjunto de fatores vem sustentando o desenvolvimento e a adoção crescente de processos com teores reduzidos de níquel ou isentos do elemento. É um movimento real do mercado e merece acompanhamento, ainda que o tricatiônico clássico permaneça como referência de desempenho em aplicações automotivas exigentes.
6. A influência dos íons manganês
O manganês auxilia os íons de níquel no refino da camada de fosfato de zinco depositada, melhorando a aderência do filme de tinta e contribuindo para melhores resultados de proteção contra corrosão. Mas sua incorporação às camadas tricatiônicas se deu por um outro motivo, mais específico e diretamente ligado ao problema que originou o processo.
Como visto, durante a deposição da tinta catafórica ocorre alcalinização drástica na interface metal/tinta, condição em que as camadas de fosfato convencionais são severamente atacadas, com perda significativa de massa e comprometimento direto do poder de proteção contra corrosão. Com a adição do íon manganês, houve melhora expressiva da camada justamente nesse ponto: a solubilidade em meio alcalino foi reduzida de forma drástica, tornando a camada de conversão tricatiônica adequada à pintura catafórica.
Dois outros pontos merecem registro. O primeiro é a maior estabilidade da camada em temperaturas elevadas, característica relevante quando a peça passa por estufas de cura ou por etapas térmicas posteriores. O segundo é a possibilidade de os banhos trabalharem em temperaturas mais baixas do que as exigidas por processos convencionais, o que tem impacto direto sobre o consumo energético da linha e sobre o custo operacional do tratamento.
Em resumo, pode-se descrever a divisão de papéis entre os três cátions da seguinte forma: o zinco é o formador principal da camada; o níquel acelera a reação, refina o cristal e eleva a proteção do conjunto camada-tinta; e o manganês confere à camada a resistência alcalina sem a qual a eletrodeposição catódica destruiria boa parte do que foi formado.
7. Composição e controle do banho
Um banho tricatiônico exige uma rotina de controle mais ampla do que a de um fosfato de zinco convencional, porque os três cátions precisam ser acompanhados individualmente, além dos parâmetros clássicos de acidez. A tabela a seguir reúne os parâmetros que compõem essa rotina, o que cada um governa e o que se observa na camada quando ele sai de faixa. As faixas numéricas de cada parâmetro são específicas de cada formulação e devem ser tomadas do boletim técnico do produto em uso.
| Parâmetro | O que governa | Efeito do desvio |
|---|---|---|
| Zinco (Zn) | Formação da camada; é o cátion principal da estrutura cristalina. | Em excesso, camada grosseira e pesada, com maior consumo e maior geração de borra. Em falta, camada fina e descontínua. |
| Níquel (Ni) | Aceleração da reação, refino do grão e proteção anticorrosiva do conjunto camada-tinta. | Abaixo da faixa, nucleação lenta, camada mais grosseira e queda de desempenho em névoa salina. |
| Manganês (Mn) | Resistência da camada ao meio alcalino e estabilidade térmica. | Abaixo da faixa, perda de massa de camada durante a eletrodeposição e falha de aderência sob a tinta. |
| P₂O₅ (fosfato total) | Disponibilidade de ânion fosfato para a precipitação dos cristais. | Em falta, dificuldade de formação e camada incompleta. |
| Acidez livre | Intensidade do ataque ácido ao substrato. | Alta, dissolve a camada em formação e aumenta o consumo. Baixa, ataque insuficiente e falhas de cobertura. |
| Acidez total | Concentração geral do banho. | Fora de faixa, altera peso e morfologia da camada. |
| Relação ácida | Equilíbrio entre acidez livre e total; é o indicador mais sensível da saúde do banho. | Desbalanço indica necessidade de correção antes que a camada apresente defeito visível. |
| Acelerador (ponto de nitrito) | Velocidade da reação e despolarização da superfície. | Baixo, camada acinzentada e com manchas. Alto, formação excessiva de borra. |
| Ferro II (Fe²⁺) | Acúmulo de ferro dissolvido do substrato ao longo da campanha. | Acima do limite, camada escurecida e perda de desempenho; exige correção ou descarte parcial. |
| Temperatura | Cinética da reação e peso de camada. | Baixa, camada insuficiente. Alta, consumo elevado e borra excessiva. |
Dois pontos de rotina merecem destaque. O primeiro é a relação ácida: ela antecipa problemas que a análise isolada de acidez livre ou total não revela, e por isso costuma ser o primeiro indicador a ser verificado quando a camada apresenta variação. O segundo é a borra, produto inevitável da reação. Seu volume é consequência direta do equilíbrio do banho e da temperatura de trabalho, e sua remoção periódica é parte do processo, não uma manutenção eventual.
8. A linha de processo
A camada tricatiônica não se forma apenas no tanque de fosfato. Ela é resultado de toda a sequência que a antecede, e qualquer estágio mal executado aparece na camada final. A figura a seguir apresenta a sequência típica de uma linha destinada a esse processo.
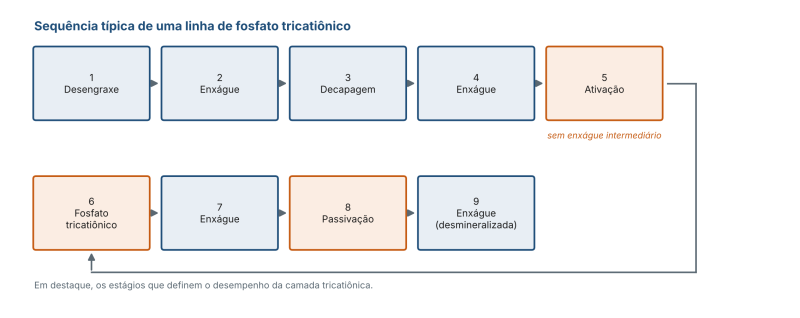
O desengraxe remove óleos, graxas e sujidades de operações anteriores; se falhar, nenhuma correção posterior recupera a camada, porque a reação simplesmente não ocorre onde a superfície não está limpa. A decapagem remove óxidos e carepa, expondo o metal base. Os enxágues entre estágios impedem o arraste de um banho para o seguinte, um dos mecanismos mais comuns de contaminação cruzada em linha.
O estágio de ativação merece atenção especial. É ele que semeia a superfície com núcleos que determinam a quantidade e a distribuição dos cristais que se formarão em seguida, e é por isso que não há enxágue entre a ativação e o tanque de fosfato: enxaguar nesse ponto remove justamente os núcleos que acabaram de ser depositados. Uma ativação envelhecida ou descontrolada produz camada grosseira e irregular mesmo com o banho de fosfato perfeitamente dentro de faixa — e esse é um dos diagnósticos que mais demora a ser feito em campo, porque a análise aponta para o tanque errado.
Após a fosfatização, o enxágue remove o excesso de banho e interrompe a reação. Segue-se a passivação, que sela os poros remanescentes da camada e complementa a proteção; vale observar que o termo correto para esse estágio é passivação, e não selagem, ainda que a segunda denominação persista em parte do meio industrial. O enxágue final com água desmineralizada é o que garante que nenhum sal solúvel permaneça sobre a peça, e seu controle por condutividade é determinante para o desempenho da pintura subsequente — resíduo iônico sob o filme de tinta é um ponto de origem de empolamento.
9. Variáveis de processo que governam o resultado
Além da composição química do banho, um conjunto de variáveis físicas define o que efetivamente se forma sobre a peça.
A temperatura é a variável de maior influência sobre a cinética da reação e sobre o peso de camada. Operar abaixo da faixa produz camada insuficiente; operar acima aumenta o consumo de produto e a geração de borra sem ganho correspondente de desempenho. O tempo de tratamento precisa ser suficiente para que a reação se complete, e seu ajuste acompanha a temperatura de trabalho.
A forma de aplicação altera o resultado. Em imersão, a peça fica totalmente submersa e o contato com o banho é uniforme, o que favorece geometrias complexas e áreas internas. Em aspersão, a energia mecânica do jato acelera a renovação da solução na superfície e permite tempos menores, mas exige atenção à cobertura efetiva dos bicos e às regiões de sombra. Muitas linhas automotivas combinam os dois regimes.
A qualidade da água é um parâmetro de processo, não um insumo secundário. Dureza elevada e teor de cloretos interferem na formação da camada e nos enxágues, e o enxágue final com água desmineralizada, controlado por condutividade, é requisito para quem trabalha com eletrodeposição.
Por fim, a carga de trabalho e a agitação determinam a homogeneidade do banho. Banhos com circulação deficiente apresentam gradientes de concentração e de temperatura que se traduzem em camadas diferentes em pontos diferentes da mesma peça.
10. Avaliação da camada e ensaios de desempenho
A verificação do processo combina controles de rotina, feitos na própria linha, e ensaios de desempenho, geralmente conduzidos em laboratório e exigidos pelas normas do cliente.
Entre os controles de rotina estão a determinação do peso de camada por unidade de área, a avaliação visual do aspecto e da uniformidade, e o acompanhamento analítico dos parâmetros de banho já descritos. A morfologia e a espessura dos cristais podem ser verificadas por microscopia quando há necessidade de diagnóstico mais fino, e a composição da camada pode ser avaliada por técnicas de análise de superfície — recurso particularmente útil para confirmar a efetiva incorporação de níquel e manganês ao retículo cristalino.
Entre os ensaios de desempenho, os mais recorrentes são os de aderência da tinta, os ensaios acelerados de corrosão em câmara de névoa salina e os ensaios cíclicos de corrosão, que alternam condições de umidade, temperatura e salinidade de forma mais representativa do uso real. Ensaios de cataplasma e de resistência à umidade completam o conjunto em aplicações automotivas. É importante registrar que os requisitos — tempo de exposição, critérios de avaliação e grau de falha aceitável — são definidos pelas normas do cliente final, e é a partir delas que o processo deve ser dimensionado, nunca o contrário.
11. Falhas mais comuns e causas prováveis
A tabela a seguir reúne as ocorrências que mais aparecem em linha e os pontos que devem ser verificados em cada caso. Ela não substitui o diagnóstico técnico presencial, mas organiza a sequência de verificação.
| Ocorrência | Pontos a verificar |
|---|---|
| Camada ausente ou falhada em regiões localizadas | Eficiência do desengraxe; cobertura de bicos em aspersão; regiões de sombra e bolsões de ar em imersão; arraste de óleo de operações anteriores. |
| Camada grosseira, pesada e com alto consumo | Ativação envelhecida ou fora de controle; zinco acima da faixa; temperatura elevada; relação ácida desbalanceada. |
| Camada acinzentada ou manchada | Ponto de acelerador baixo; teor de ferro II acima do limite; enxágue anterior deficiente. |
| Perda de camada durante a eletrodeposição | Teor de manganês abaixo da faixa; camada predominantemente hopeítica; passivação ineficiente. |
| Empolamento da tinta após pintura | Enxágue final com condutividade elevada; sais solúveis residuais; secagem incompleta antes da pintura. |
| Geração excessiva de borra | Temperatura acima da faixa; acidez livre elevada; carga de trabalho acima do dimensionamento do banho. |
| Variação de resultado entre peças do mesmo lote | Agitação e circulação insuficientes; gradiente térmico no tanque; posicionamento das peças no dispositivo. |
12. Tendências
O fosfato tricatiônico permanece como referência de desempenho para pré-tratamento de pintura em aplicações exigentes, especialmente quando o processo seguinte é a eletrodeposição catódica. Ao mesmo tempo, o setor acompanha dois movimentos relevantes.
O primeiro é a busca por processos com teores reduzidos de níquel ou isentos do elemento, impulsionada pelo custo, pelas exigências regulatórias e pelo tratamento dos efluentes. O segundo é o desenvolvimento das camadas de conversão à base de zircônio e de outras tecnologias de filme fino, que operam em temperatura ambiente, geram volume muito menor de borra e dispensam parte dos estágios de uma linha convencional.
Nenhum dos dois movimentos encerra a discussão. As tecnologias de filme fino apresentam vantagens claras de custo operacional e de impacto ambiental, mas o desempenho comparativo em requisitos severos de corrosão ainda é avaliado caso a caso, e a escolha depende do substrato, do sistema de pintura, da norma aplicável e da realidade da linha instalada. O que não muda, em qualquer dessas rotas, é a dependência de um pré-tratamento bem executado e rigorosamente controlado.
13. Considerações finais
A história do fosfato tricatiônico é um bom exemplo de como a evolução de um elo da cadeia produtiva obriga à reformulação do elo anterior. O aço zincado e o e-coat resolveram problemas importantes de durabilidade e, ao fazê-lo, inviabilizaram a camada de conversão que vinha sendo usada. A resposta não veio de um ajuste de parâmetro, mas de uma mudança na química do banho: três cátions, com três funções complementares.
Para quem opera o processo, a lição prática é que o tricatiônico não admite controle parcial. Zinco, níquel, manganês, fosfato, acidez livre, acidez total, relação ácida, acelerador e ferro dissolvido formam um conjunto, e o resultado sobre a peça é a consequência do equilíbrio entre todos eles — somado à qualidade dos estágios que antecedem o tanque de fosfato. O pré-tratamento é a fundação do sistema de proteção: de nada serve o restante se ele não estiver bem executado.
E você, trabalha ou já teve contato com esse tipo de processo? A troca de experiência entre quem opera essas linhas no dia a dia é o que mais contribui para o amadurecimento técnico do setor.
Sobre o autor
 Leonardo Fassio é um fascinado por tecnologias de tratamento de superfície. Com mais de 15 anos atuando no mercado de camadas de conversão e pré-tratamento, tem como missão levar todos os interessados nesse tipo de processo a pensar fora da caixa.
Referências bibliográficas
CAPE, T. W. Phosphate Conversion Coatings, Corrosion. ASM Handbook, v. 13, 1992.
NARAYANAN, T. S. N. S. Surface Pretreatment by Phosphate Conversion Coatings — A Review, 1990.
PANOSSIAN, Z.; SANTOS, C. Fosfatização de metais ferrosos. Revista Corrosão e Proteção, 2007.
CASTRO, E. P.; SILLOS, R. M. Manual Técnico — Tratamento de Superfícies. 4. ed., 2012.
REIS, F. M.; GRECCO, J. C. Processo de fosfatização, 2004.


